

Specyfikacja i przewodnik zaopatrzenia w cewki i taśmy stalowe
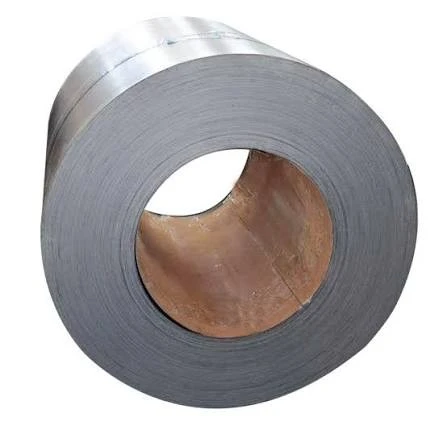
Zwoje i taśmy stalowe służą jako podstawowe surowce do produkcji elementów tłoczonych,-profili walcowanych, rur spawanych i obudów konstrukcyjnych. Wybór odpowiedniego wariantu stali wymaga zrównoważenia parametrów mechanicznych, wąskich tolerancji grubości, jakości powierzchni i zachowania-po obróbce (takiej jak głębokie tłoczenie, podatność na zginanie i spawalność).
Odchylenia nieprzetworzonego materiału — takie jak falowanie krawędzi, wygięcie środkowe, nadmierne zmiany grubości lub nierówna granica plastyczności — bezpośrednio prowadzą do zużycia matrycy, przestojów prasy, niewspółosiowości-formowania walców i uszkodzeń powłok.
Ten przewodnik zawiera parametry techniczne, odniesienia do międzynarodowych standardów-, ograniczenia produkcyjne i kryteria weryfikacji jakości, aby pomóc menedżerom ds. zakupów, inżynierom metalurgii i specjalistom ds. łańcucha dostaw w ocenie, specyfikowaniu i pozyskiwaniu produktów w zwojach i taśmach stalowych.
-
![Cewka ze stali szczelinowej]() Cewka ze stali szczelinowejZwoje stali ciętej są produkowane przez wzdłużne cięcie szerokich zwojów głównych (walcowanych na gorąco, walcowanych na zimno, ocynkowanych lub ze stali nierdzewnej) na określone węższe paski przy
-
![Taśma ze stali wysokowęglowej]() Taśma ze stali wysokowęglowejTaśmy ze stali wysokowęglowej (zawartość węgla 0,60% - 1.05%) to wąskie-walcowane na zimno wyroby stalowe przeznaczone do zastosowań wymagających-zużycia i wysokich-naprężeń.
-
![Taśma ze stali sprężynowej]() Taśma ze stali sprężynowejPrecyzyjna-walcowana taśma ze stali sprężynowej zaprojektowana do zastosowań wymagających wysokiej granicy plastyczności, odporności na zmęczenie i kontrolowanego powrotu sprężystości.
-
![Cewka z blachy białej]() Cewka z blachy białejCewka z blachy elektrolitycznej (ETP) składa się z-walcowanej na zimno stali niskowęglowej-, powlekanej galwanicznie czystą cyną po obu stronach.
-
![Cewka stalowa elektryczna]() Cewka stalowa elektrycznaCewka ze stali elektrotechnicznej (stal krzemowa) to miękki, magnetyczny stop żelaza-krzemu, zaprojektowany do konwersji energii elektromagnetycznej. Dodatek krzemu zwiększa oporność elektryczną,
-
![Cewka stalowa Galvalume]() Cewka stalowa GalvalumeCewka ze stali Galvalume (55% aluminium, 43,4% cynku i 1,6% powłoki ze stopu krzemu) zapewnia podwójną ochronę przed korozją, łącząc barierową odporność aluminium z ofiarną ochroną galwaniczną cynku.


Produkujemy i dostarczamy pięć podstawowych kategorii zwojów i taśm stalowych:
Walcowane na gorąco (HR / HRP&O):Nieprzetworzone-walcowane na gorąco lub trawione i oliwione kręgi do zastosowań konstrukcyjnych i tłoczenia.
Walcowane na zimno (CR/CA):Cewki o zredukowanej-zimności, o wąskich tolerancjach wymiarowych i czystych powierzchniach do rysowania i malowania.
Cynkowanie ogniowe-na gorąco (GI / HDGL)
Cewki ciągłe-powlekane cynkiem zapewniające katodową ochronę przed korozją.
Cynk-Aluminium-Magnez (ZAM / ZM)
Stal stopowa-odporna-na korozję-z powłoką-samonaprawiającą się-zabezpieczeniem krawędzi.
Stal malowana (PPGI / PPGL)
Krążki-powlekane kolorowo z organicznymi powłokami nawierzchniowymi na podłożach ocynkowanych lub galwanicznych.
|
Kategoria produktu |
Metoda przetwarzania / rodzaj powłoki |
Zakres grubości |
Zakres szerokości |
Powierzchnia rdzenia / charakterystyka przetwarzania |
|
Walcowane na gorąco (HR) i marynowane i olejowane (P&O) |
Walcowanie termo-mechaniczne na gorąco; usuwanie zgorzeliny walcowniczej poprzez trawienie kwasem solnym + olejowanie zapobiegawcze- rdzy |
1,2 mm - 25.0 mm |
600 mm - 2 000 mm |
Usunięto zgorzelinę młyna; gładka matowa powierzchnia; gotowe do tłoczenia, wykrawania lub bezpośredniego malowania bez mechanicznego odkamieniania |
|
Walcowane na zimno, całkowicie twarde (CRFH) i wyżarzane (CRCA) |
Redukcja na zimno cewki HR; wyżarzanie okresowe lub ciągłe |
0,15 mm - 3.0 mm |
600 mm - 1,500 mm |
Wąskie tolerancje wymiarowe (+/-0,02 mm); jednolita struktura ziaren; wysoka zdolność czyszczenia powierzchni w przypadku galwanizacji i malowania samochodów |
|
Cynkowanie ogniowe-na gorąco (GI / HDGL) |
Ciągłe cynkowanie ogniowe-; zero, minimum lub zwykły spangle |
0,30 mm - 6.0 mm |
600 mm - 1,800 mm |
Ochrona katodowa; masa powłokowa Z60 do Z600 g/m²; pasywowanej lub olejowanej obróbce powierzchni |
|
Cynk-Aluminium-Magnez (ZAM / ZM) |
Powlekanie-na gorąco (zwykle Zn + 11% Al + 3% Mg lub Zn + 3% Al + 2% Mg) |
0,50 mm - 6.0 mm |
600 mm - 1,600 mm |
Samonaprawiająca się-ochrona krawędzi cięcia; odporność na korozję 5x do 10x wyższa niż standardowy GI w testach mgły solnej; idealny do trudnych warunków |
|
Stal malowana (PPGI / PPGL) |
Ciągłe powlekanie cewek; Lakiery nawierzchniowe PE, SMP, HDP lub PVDF na bazie GI/GL |
0,18 mm - 1.5 mm |
600 mm - 1,250 mm |
Wielowarstwowy-podkład i warstwa wykończeniowa (grubość suchej powłoki 15 µm - 35 µm); kontrolowane dopasowanie połysku i koloru (system RAL) |
Kluczowa charakterystyka produktu


Spójność mechaniczna
Granica plastyczności, wytrzymałość na rozciąganie i całkowite wydłużenie są kontrolowane w wąskich zakresach na ładunek cieplny. W przypadku zastosowań związanych z głębokim{{1}tłoczeniem (np. DC04 / DD13) niskie współczynniki plastyczności (Rs/Rm) i wysokie wartości r-(współczynnik odkształcenia plastycznego) zapobiegają przewężeniom i marszczeniu w wielostopniowych-liniach pras. Gatunki konstrukcyjne o wysokiej-wytrzymałości (np. S355MC, S700MC) wykorzystują-mikrostopy (Nb, V, Ti), aby uzyskać drobnoziarniste struktury o wysokiej udarności w niskich temperaturach do -40 stopni.
Geometria krawędzi i pasków
Krawędź frezująca a krawędź szczelinowa:Paski nacięte charakteryzują się precyzyjnymi tolerancjami szerokości (+/-0,10 mm) z kontrolą mikrozadziorów (wysokość zadziorów < 8% grubości nominalnej) za pomocą noży obrotowych.
Pochylenie i płaskość:Linie wyrównujące naprężenie zapewniają, że wygięcie paska pozostaje poniżej 1,5 mm na 2000 mm długości linii prostej. Tolerancje płaskości mieszczą się w przedziale od 5 do 10 I-jednostek, aby wyeliminować wybrzuszenia środkowe i fale krawędziowe przed wprowadzeniem-do maszyn do formowania walcowego-lub wycinarek laserowych.
Integralność powłoki i przecięcie-Ochrona krawędzin
Ocynkowane (GI): Skórka cynkowa tworzy fizyczną barierę i anodę protektorową. Jednolita grubość powłoki zapewnia podatność na zginanie przy małych promieniach (0T - 2T) bez łuszczenia się i mikro-pęknięć.
Cynk-Aluminium-Magnez (ZAM):Podczas narażenia na wilgoć i chlorki atmosferyczne magnez i aluminium zawarte w powłoce cynku tworzą gęstą, stabilną warstwę ochronną składającą się z simonkolleitu [Zn5(OH)8Cl2·H2O). Warstwa ta rozpływa się i uszczelnia przycięte krawędzie, zapobiegając bocznemu pełzaniu czerwonej rdzy bez konieczności-ponownego-ponownego-cynkowania ogniowego po obróbce.
Kluczowe dane techniczne
Parametry wymiarowe cewki
Średnica wewnętrzna (ID)
Standardowe dopasowanie do trzpienia 508 mm (20 cali) lub 610 mm (24 cale).
Średnica zewnętrzna (OD)
Do 2000 mm w oparciu o wydajność linii odwijającej.
Waga cewki
2,0 do 28,0 ton metrycznych.
|
Parametr |
Standardowy zakres/opcja |
Tolerancja inżynieryjna/standard |
|
Zakres grubości |
Walcowane na zimno/powlekane: 0,15 mm - 3.0 mm Walcowane na gorąco: 1,2 mm - 25.0 mm |
EN 10131 (CR), EN 10051 (HR), ASTM A568 Węższe opcje: +/-0,02 mm (tolerancja połowa standardu) |
|
Zakres szerokości |
Cewki młyna: 600 mm - 2,000 mm Paski nacięte: 20 mm - 599 mm |
Krawędź młyna: +10/-0 mm Krawędź szczeliny: +/-0,10 mm do +/-0,30 mm |
|
Średnica wewnętrzna cewki (ID) |
508 mm (20") / 610 mm (24") |
Standardowy trzpień pasujący do linek odwijających |
|
Średnica zewnętrzna cewki (OD) |
900 mm - 2 000 mm |
Dostosowane w oparciu o udźwig odwijacza |
|
Waga cewki |
2,0 tony metryczne - 28.0 tony metryczne |
Cewki szczelinowe dostarczane w formie palet typu oko-do-nieba lub oko-do-ściany |
|
Masa powłokowa (GI) |
Z60 g/m² - Z600 g/m² (łącznie obie strony) |
EN 10346, ASTM A653/A653M |
|
Masa Powłokowa (ZAM) |
ZM90 g/m² - ZM430 g/m² |
EN 10346 (np. ZM120, ZM310), ASTM A1046 |
|
Folia malarska (PPGI/PPGL) |
Góra: 15 µm - 35 µm; Tył: 5 µm - 15 µm |
Seria EN 13523, ASTM A755 |
|
Wykończenie powierzchni |
Jasny, matowy, normalny połysk, zerowy połysk, gładki |
Ra 0,6 µm - 1.9 µm do zastosowań związanych z rysowaniem arkuszy CR |
|
Obróbka olejem powierzchniowym |
Suche, lekkie olejowanie (0.5 - 1.0 g/m²), mocne olejowanie (1.5 - 3.0 g/m²) |
Dosatron / olejowanie elektrostatyczne (zapobieganie rdzy do 6 miesięcy) |
Stopnie i standardy
Poniższa tabela- zawiera odniesienia do standardowych gatunków z głównych specyfikacji międzynarodowych (EN, ASTM, JIS) w celu właściwej weryfikacji równoważności materiałów.
|
Klasa materiału |
Norma EN |
Norma ASTM |
Norma JIS |
Typowa granica plastyczności (MPa) |
Typowa wytrzymałość na rozciąganie (MPa) |
|
Jakość komercyjna (CQ) |
DC01/S235JR |
ASTM A1008 CS Typ B / ASTM A36 |
SPCC/SS400 |
140 - 280 |
270 - 440 |
|
Rysunek / Głębokie rysowanie |
DC03/DC04/DD13 |
ASTM A1008 DS Typ B / DDS |
SPCD/SPCE |
140 - 210 |
270 - 350 |
|
Bardzo głębokie rysowanie (EDD) |
DC05/DC06 |
ASTM A1008EDDS |
SPCF/SPCG |
110 - 170 |
260 - 330 |
|
Stal konstrukcyjna (niska/średnia) |
S250GD/S350GD |
ASTM A653 klasa 33 / klasa 50 |
SGCC / SGLCC |
250 - 350 |
330 - 480 |
|
Strukturalny o wysokiej wydajności (HR) |
S355MC/S420MC |
ASTM A1011 HSLAS klasa 50/60 |
SPHC/SPHT3 |
355 - 420 |
430 - 580 |
|
Bardzo wysoka wytrzymałość (SMM) |
S500MC/S700MC |
ASTM A1011 HSLAS klasa 80 |
SPFC 590/780 |
500 - 700 |
560 - 750+ |
|
Kocioł i zbiornik ciśnieniowy |
P235GH/P265GH |
ASTM A516 klasa 60 / klasa 70 |
SB410 / SB450 |
235 - 265 |
360 - 520 |
Aplikacje
Systemy montażu fotowoltaicznego i konstrukcje trackerów
Zalecana klasa:ZAM (cynk-aluminium-magnez) ZM275 / ZM310, S350GD + ZM, S450GD + ZM.
Uzasadnienie wyboru:Solarne mocowania naziemne i jednoosiowe-trackery poddawane są wykrawaniu, formowaniu na rolkach i wystawieniu na działanie czynników zewnętrznych (środowiska korozyjne od C3 do C5). ZAM zapewnia-ochronę krawędzi ciętych, eliminując koszty-pocynowania-kanałów C/U-i rur reakcyjnych.
Budynki-prefabrykowane (PEB) i pokrycia dachowe
Zalecana klasa:Strukturalny GI (S350GD + Z275), PPGI (baza AZ150 z systemem farb PVDF/HDP o grubości 25 µm).
Uzasadnienie wyboru:Roll-formed standing seam roof panels, Z/C purlins, and wall cladding require yield strength stability (>350 MPa), aby utrzymać obciążenie rozpiętości-nośności bez wyboczenia pod wpływem wiatru.


Precyzyjna produkcja rur stalowych i rurek
Zalecana klasa:HRP&O S235JR / S355JR, CRCA DC01 / SPCC.
Uzasadnienie wyboru:Stała grubość i prostopadłość krawędzi szczeliny zapewniają stabilne-spawanie indukcyjne o wysokiej częstotliwości (ERW). Oczyszczone,-pozbawione zgorzeliny powierzchnie przedłużają żywotność narzędzi walcarki i umożliwiają równomierne chromowanie lub malowanie proszkowe gotowych rur.
Komponenty samochodowe i maszyn ciężkich
Zalecana klasa:Stop o wysokiej-niskiej wytrzymałości-(HSLA) S500MC / S700MC, głębokie tłoczenie DC04 / DC06.
Uzasadnienie wyboru:Chassis members, structural crossbeams, and complex stamped brackets require high yield strength for weight reduction alongside strict ductility limits (A80 >= 12% - 16%), aby zapobiec pękaniu matryc formujących.
Jakość i kontrola
Wszystkie serie produkcyjne przechodzą testy w walcowni i protokół kontroli partii przed wysyłką:
Analiza chemiczna (spektrometria XRF / OES)
Weryfikacja chemii cieplnej w odniesieniu do limitów składu kadzi EN i ASTM.
Testy mechaniczne (uniwersalna wytrzymałość na rozciąganie i twardość)
Weryfikacja granicy plastyczności (Rp0,2), wytrzymałości na rozciąganie (Rm), wydłużenia (A80%) i wydajności w teście zginania.
Kontrola wymiarowa i powierzchniowa
Ciągłe monitorowanie grubościomierza laserowego online na całej długości cewki.
Kontrola szerokości, pomiar pochylenia i ocena mikro-zadziorów na paskach szczelinowych.
Weryfikacja powłoki i powierzchni
Potrójne-testy grawimetryczne punktowe dla masy powłoki cynkowej i ZAM (g/m²).
Testy adhezji krzyżowej,-testy zginania T i testy pocierania rozpuszczalnikiem (MEK) dla PPGI.
Badanie odporności na korozję (SST)
Testy neutralnej mgły solnej (NSS) zgodne z ASTM B117.
Dokumentacja standardowa wydawana na zamówienie
- Certyfikat testu młyna (MTC): W pełni zgodny z normą EN 10204 3.1 (obejmuje analizę chemiczną kadzi, wyniki testów mechanicznych, wielkość ziarna, jeśli ma to zastosowanie, i masę powłoki na ciepło).
- Raport z kontroli wymiarowej: Dziennik wykresów grubości ciągłej i arkusz weryfikacji szerokości szczeliny.
- Weryfikacja masy powłoki: Raport z pomiarów grawimetrycznych (ISO 1460 / ASTM A90).
Opcje dostaw i dostosowywania
Oferujemy niestandardowe opcje przetwarzania, cięcia wzdłużnego, pakowania i logistyki, aby dopasować linie produkcyjne kupującego i rodzaje transportu:
Usługi przetwarzania
Precyzyjne cięcie:Szerokości do 20 mm, minimalna tolerancja szerokości +/-0,10 mm.
Arkusze-przycięte na-długość (CTL):Wyrównywanie i cięcie na płaskie arkusze (długość 300 mm - 6 000 mm) z tolerancją przekątnej w granicach 1,0 mm.
Kondycjonowanie krawędzi:Dostępne opcje krawędzi frezowanej, krawędzi ścinanej, krawędzi gratowanej lub krawędzi zaokrąglonej.
Eksportowe systemy pakowania
Oko-do-nieba (pionowo):Krążek umieszczony pionowo na płozach drewnianych, zalecany do wąskich listew szczelinowych.
Oko-do-ściany (poziomo):Cewka umieszczona poziomo na drewnianych podstawkach, zalecana do ciężkich cewek głównych.
Okłady ochronne:Papierowa owijka antykorozyjna VCI (lotny inhibitor korozji)-, wewnętrzna folia z tworzywa sztucznego HDPE, osłony pierścienia wewnętrznego/zewnętrznego ze stali ocynkowanej i owijki obwodowe ze stali falistej.
Logistyka i Incoterms
Obsługiwane zasady Incoterms:FOB, CFR, CIF, DDP, DAP (obsługa odprawy celnej i transportu śródlądowego do magazynu/miejsca).

Co powinni zapewnić kupujący
Aby otrzymać dokładną wycenę techniczną i szacunkowy-czas realizacji, w zapytaniu ofertowym prześlij następujące parametry inżynieryjne:
Klasa standardowa i stalowa
(Np. EN 10346 S350GD + ZM310 lub ASTM A653 CS Typ B).
Wymiary produktu
Grubość nominalna i akceptowalny zakres tolerancji (np. 1,50 mm +/-0,03 mm).
Szerokość nominalna (np. cewka główna 1250 mm lub listwa szczelinowa 145 mm).
Wymagania dotyczące powłok
Typ powłoki (GI, ZAM, HDGL, PPGI) i masa/grubość (np. Z275 g/m², ZM120 g/m², góra 25 µm / tył 10 µm).
Wykończenie powierzchni (np. zero spangle, chromowane, olejowane 1,0 g/m², odporne na-odciski palców).

Ograniczenia wagi cewki:
Maksymalna/minimalna waga cewki (np. maks. 5,0 MT na cewkę szczelinową lub 15 - 20 cewkę główną MT).
Wymagana średnica wewnętrzna (508 mm lub 610 mm).
Cel przetwarzania i zastosowanie
(Np.-szybkie formowanie walcowe płatwi solarnych, głębokie tłoczenie do tłoczenia samochodów, produkcja rur ERW).
Docelowa ilość i warunki dostawy
Całkowity tonaż, wielkość partii, port/miasto docelowe i wymagane warunki Incoterms.
Często zadawane pytania

Poproś o wycenę
Prześlij wymagania projektu, rysunki techniczne lub zestawienie materiałów do naszego zespołu ds. dostaw inżynieryjnych w celu sprawdzenia i wyceny:
Zespół sprzedaży komercyjnej: sales@tjrsr.com
Inżynieria i wsparcie techniczne: info@tjrsr.com
Telefon/WhatsApp:86 13821826906
Siedziba:Jednostka 2102, Międzynarodowe Centrum Jingjin, NO.18 Hejiang Road, Heping District, Tianjin, Chiny
Proszę podać wymagany gatunek, wymiary, docelowy tonaż i port docelowy, aby otrzymać formalną wycenę w ciągu 24 godzin.
Jako jeden z najbardziej profesjonalnych producentów i dostawców zwojów i taśm stalowych w Chinach, wspieramy również usługi niestandardowe. Zachęcamy do sprzedaży hurtowej taniej stalowej cewki i taśmy w magazynie tutaj z naszej fabryki. W celu konsultacji cenowej skontaktuj się z nami.


